


 English
 中文简体
 Español
 عربى

Cat:Машины для волочения медной проволоки
Этот тип машины предназначен для освоения передового международного уровня высокоскоростных технологий волочения медной проволоки. Эта машина состоит ...
Смотрите подробностиПластины для волочения проволоки контролируют конечную геометрию проволоки и качество поверхности. Распространенные типы матриц включают в себя стационарные матрицы с одним отверстием для простого обжатия, многопроходные головки или волоки для волочения блоков для более крупных обжатий, а также матрицы со специальным профилем или канавками для фасонной проволоки. Выбор зависит от материала, степени обжатия за проход, скорости и требований к качеству поверхности.
Выбор материала штампа является наиболее важным решением по соотношению цена-качество. Более твердые материалы служат дольше, но могут быть более хрупкими и дорогостоящими; более мягкие материалы более щадящие, но изнашиваются быстрее. Ниже приводится краткое сравнение распространенных материалов штампов и типичных применений.
| Материал штампа | Типичное использование | Плюсы | Минусы |
| Природный или синтетический алмаз (PCD) | Высокоскоростное волочение медной, латунной, оптической проволоки | Отличная износостойкость; лучшее качество поверхности | Высокая стоимость; хрупкий; чувствителен к шоку |
| Карбид вольфрама | Стальная и нержавеющая проволока; средние скорости | Хороший баланс твердости и прочности. | Изнашивается быстрее, чем алмаз; умеренная стоимость |
| Керамика (SiC, Al2O3) | Цветная проволока; абразивные материалы | Высокая температурная стабильность; коррозионная стойкость | хрупкий; ограниченная прочность |
| Закаленная инструментальная сталь | Прототипы, мелкосерийное рисование, мягкая проволока. | Низкая стоимость; легко обрабатывать | Быстрый износ; худшее качество поверхности |
Три геометрические характеристики определяют поведение волочения: угол подхода/конуса, длина подшипника (площадки матрицы) и уменьшение за проход (площадь или диаметр). Правильные комбинации сводят к минимуму поломку проволоки, контролируют смазочную пленку и обеспечивают однородное качество поверхности.
Типичные углы подхода варьируются от 6° до 14° (полуугол), при этом меньшие углы используются для хрупких материалов или более тонкой обработки. Длина подшипника часто выражается как кратное конечному диаметру провода (например, 6–12×D для многих медных проводов). Обжатие за проход обычно ограничивается уменьшением площади на 10–30 % в зависимости от пластичности материала.
Правильный выбор смазочного материала (жидкости для влажного волочения, эмульсии или сухие порошки) и его доставка обеспечивают защитную пленку между проволокой и матрицей, уменьшают трение и отводят тепло. Смазка также влияет на химический состав поверхности и конечную проводимость, что крайне важно для электрических проводов.
Понимание того, почему матрицы выходят из строя, позволяет целенаправленно исправлять ошибки. Типичными режимами износа являются абразивный износ, перенос адгезии (истирание), термическое растрескивание и выкрашивание. У каждого из них есть свои причины и способы устранения.
Регулярный осмотр продлевает срок службы матрицы и позволяет избежать производственных неожиданностей. Короткая, дисциплинированная процедура технического обслуживания обычно включает ежедневные визуальные проверки, периодические проверки размеров и плановый ремонт или замену.
Высококачественные штампы изготавливаются с помощью прецизионного шлифования, электроэрозионной обработки (электроэрозионной обработки) для сложных форм, пайки алмазных столов и окончательной притирки/полировки. Жесткие допуски на диаметр и концентричность подшипника необходимы для получения повторяемых результатов.
Используйте поток принятия решений, который начинается с материала проволоки и требуемого качества отделки, а затем учитывает производительность, целевой срок службы матрицы и ограничения по затратам. Сбалансируйте первоначальные затраты на штамп с затратами на простои и доработку из-за преждевременного выхода из строя штампа.
Последовательные методы эксплуатации снижают износ и повышают производительность. Ключевые методы включают контролируемый запуск, постепенное увеличение скорости, постоянную концентрацию смазки и минимизацию загрязнения проволоки оксидной окалиной, песком или неправильной намоткой.
При возникновении плохого качества поверхности или смещения размеров следуйте структурированному алгоритму устранения неполадок: проверьте соосность, проверьте смазку, проверьте геометрию матрицы, проанализируйте входящее загрязнение проволоки и проверьте настройки машины. Документируйте каждое изменение, чтобы быстро выявить коренные причины.
Разговаривая с производителями штампов, спросите конкретно о рекомендуемых углах подхода для вашего сплава, вариантах длины подшипников, используемых методах полировки/притирки, наличии покрытий или алмазных столов, а также опорах для восстановления. Практическое сотрудничество с поставщиками сокращает циклы разработки и уменьшает количество проб и ошибок.
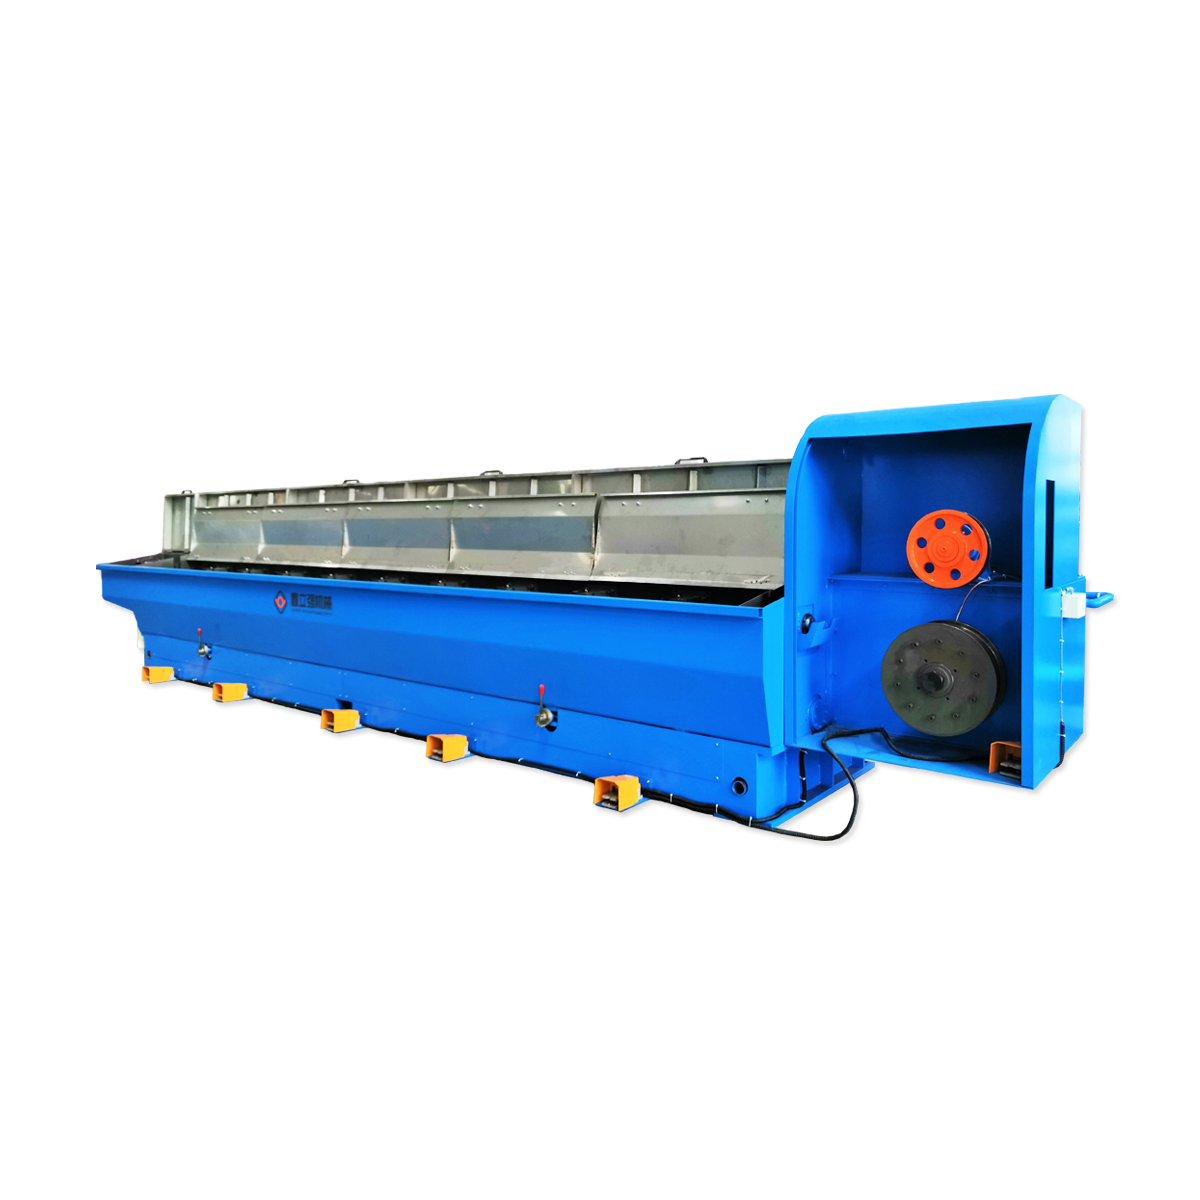
Этот тип машины предназначен для освоения передового международного уровня высокоскоростных технологий волочения медной проволоки. Эта машина состоит ...
Смотрите подробности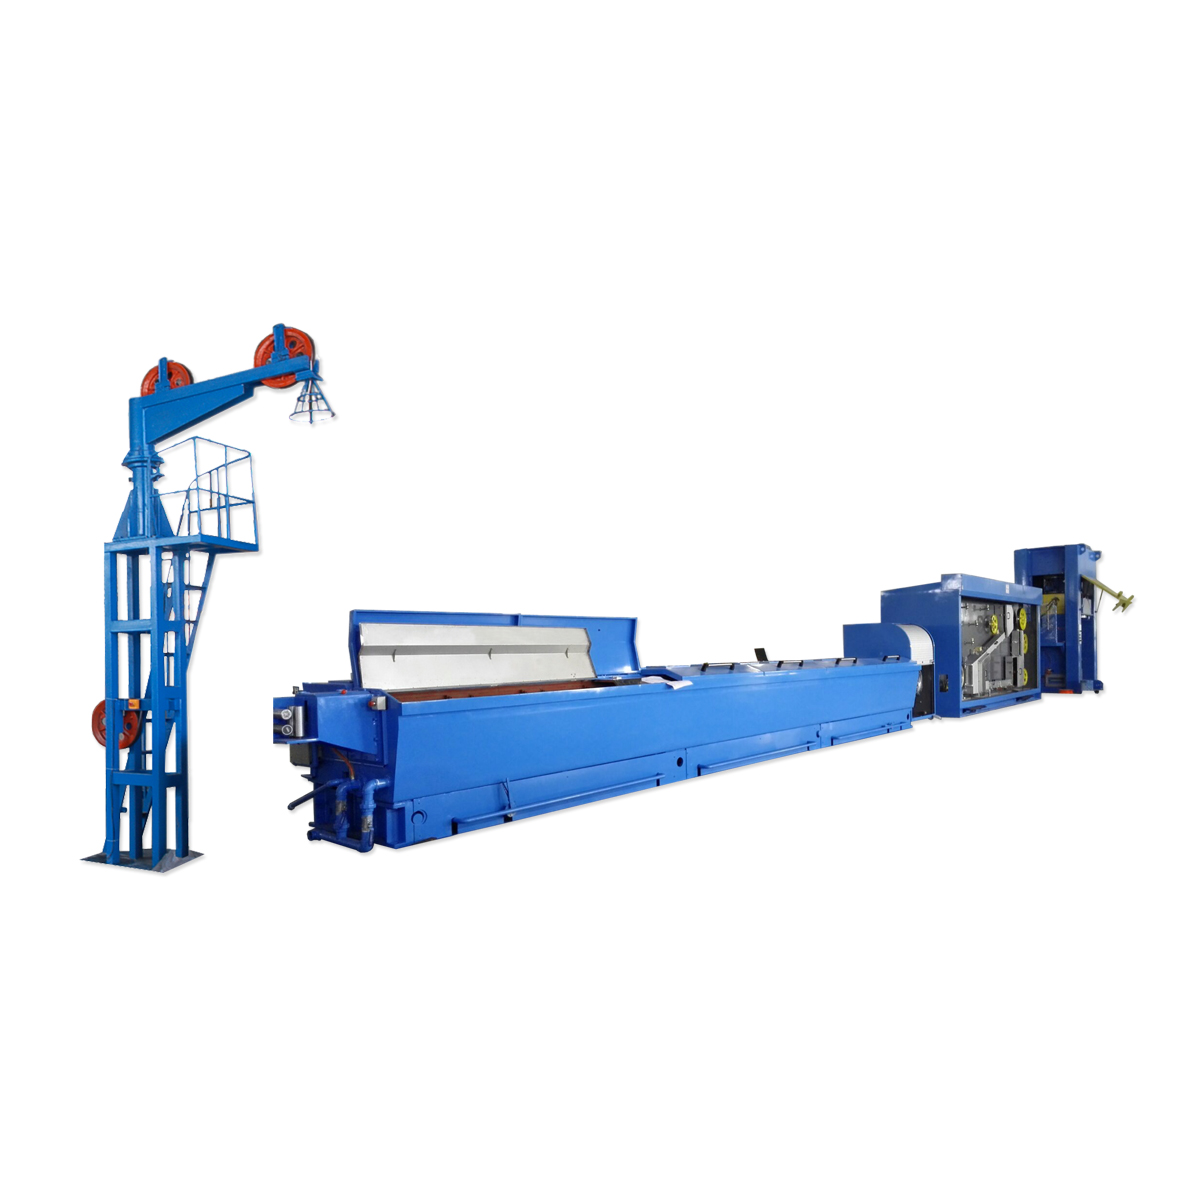
Этот тип машины состоит из раздаточного устройства, узла волочения проволоки, устройства горизонтального отжига, устройства хранения проволоки, устрой...
Смотрите подробности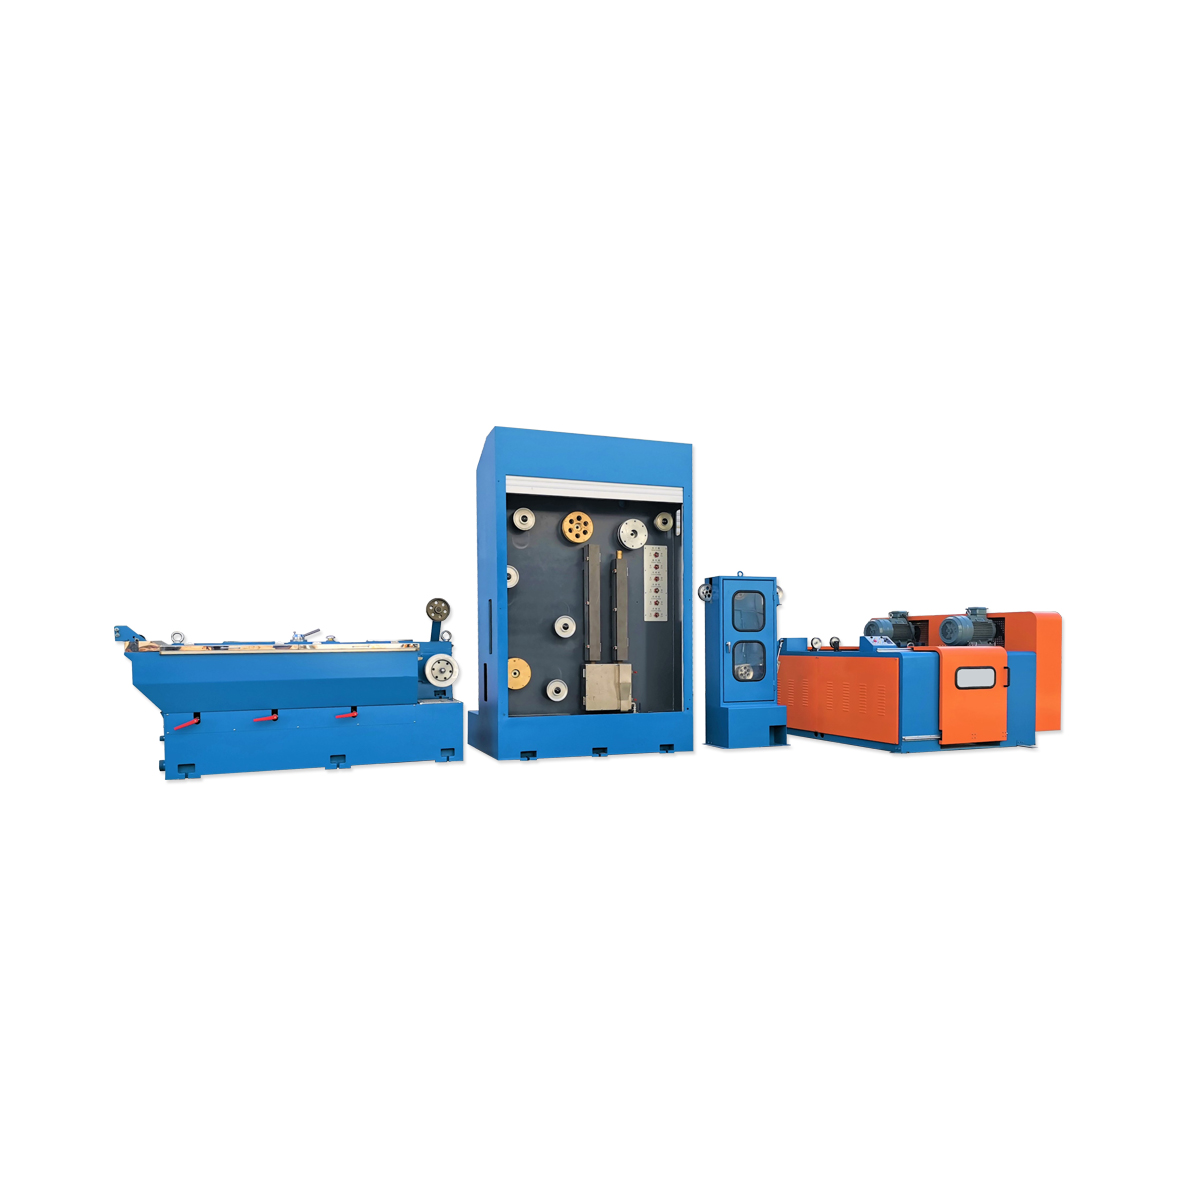
Эта машина разработана на основе международной современной высокоскоростной машины для волочения медной проволоки с несколькими головками. Он может од...
Смотрите подробности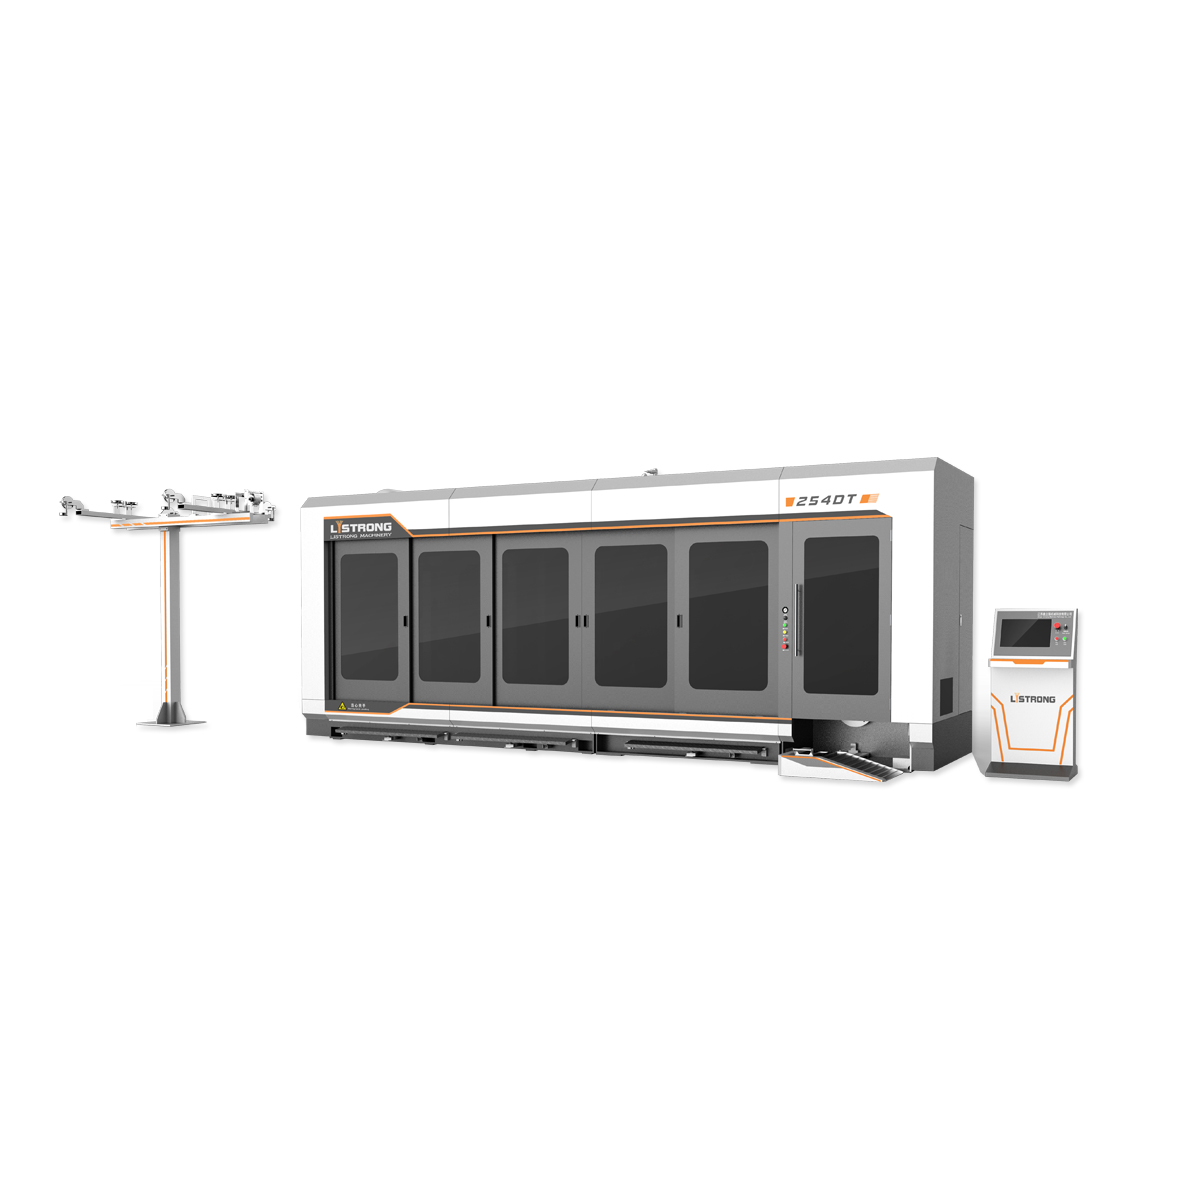
Этот тип машины разработан на основе международной современной высокоскоростной машины для волочения медной проволоки с несколькими головками. Он отли...
Смотрите подробности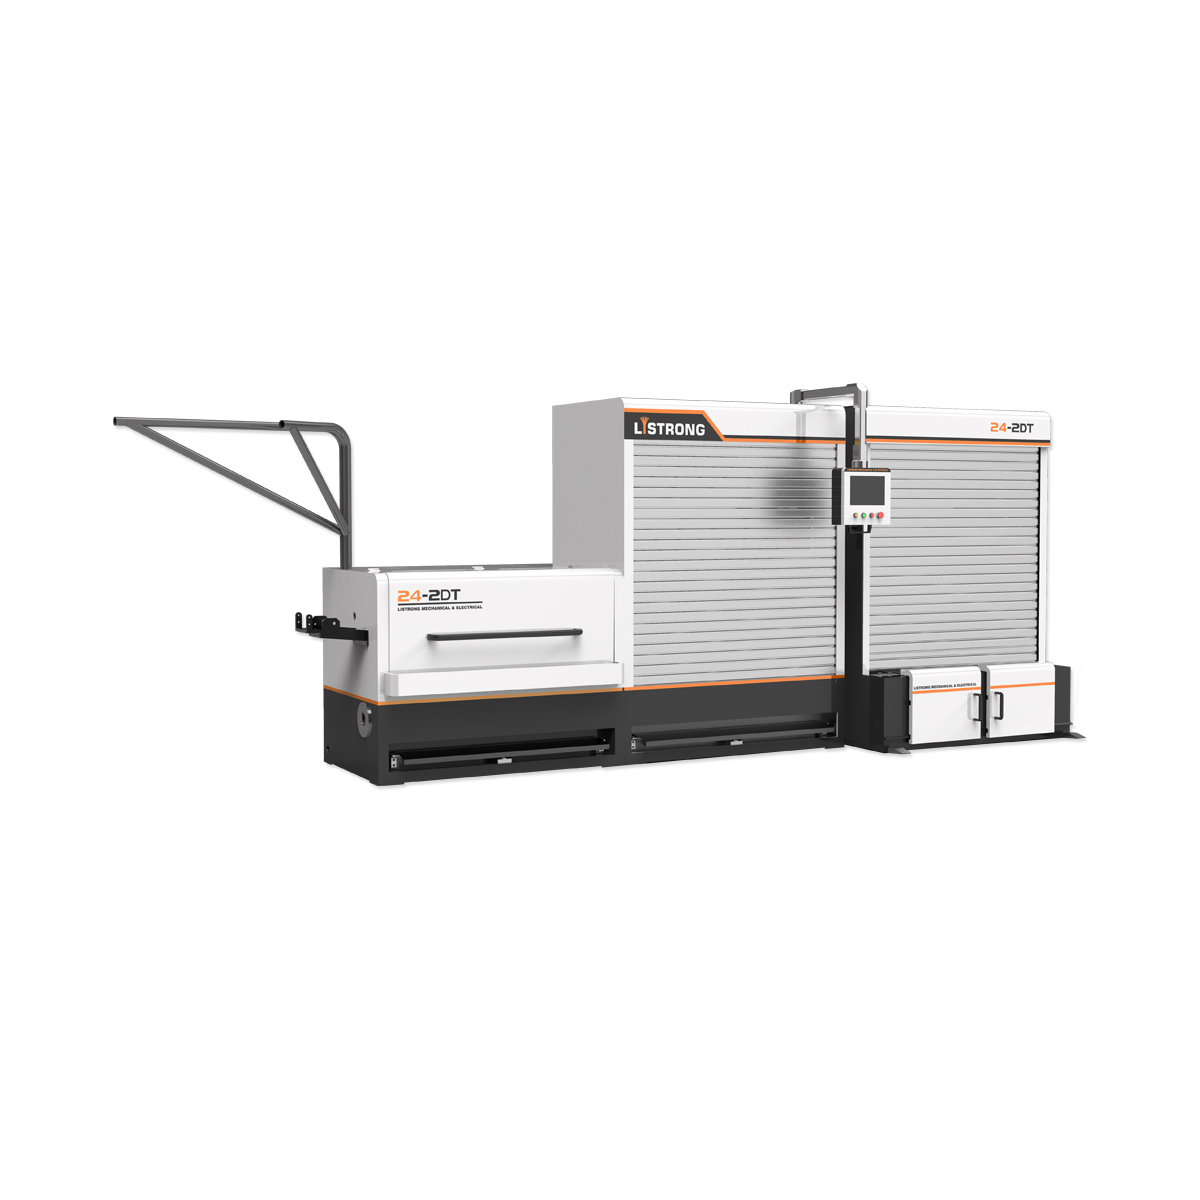
Этот тип машины оснащен двойной линией волочения, которая может тянуть две проволоки одновременно, с входным медным проводом 2X1,0–1,6 мм в 2X0,19–0,5...
Смотрите подробности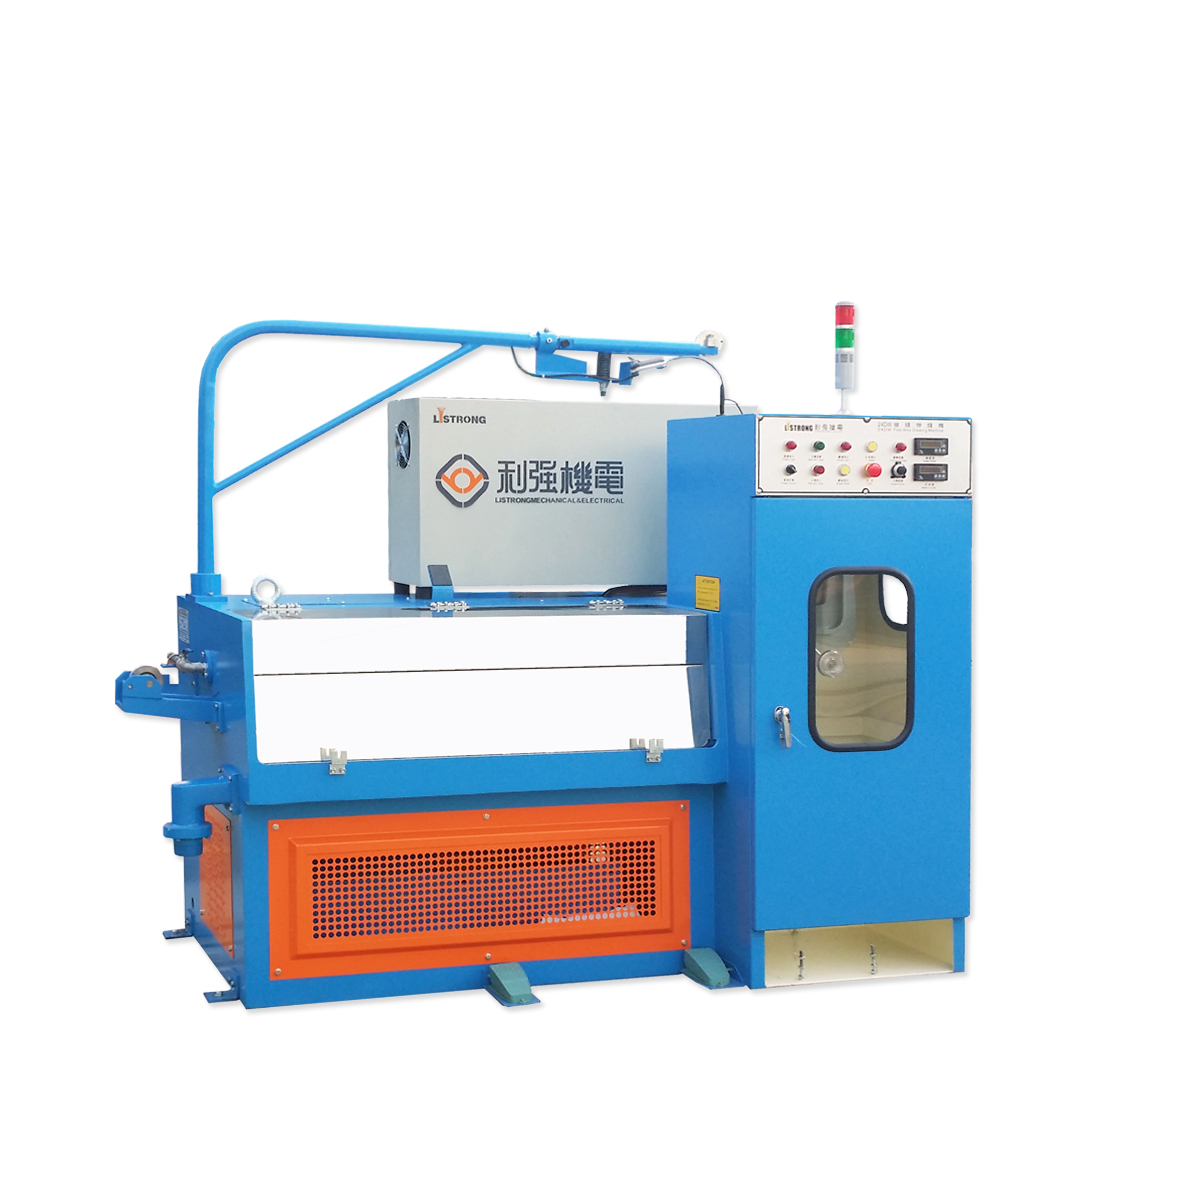
Этот тип машины разработан в соответствии с передовой международной технологией производства. Использование синхронного управления с двойным преобразо...
Смотрите подробности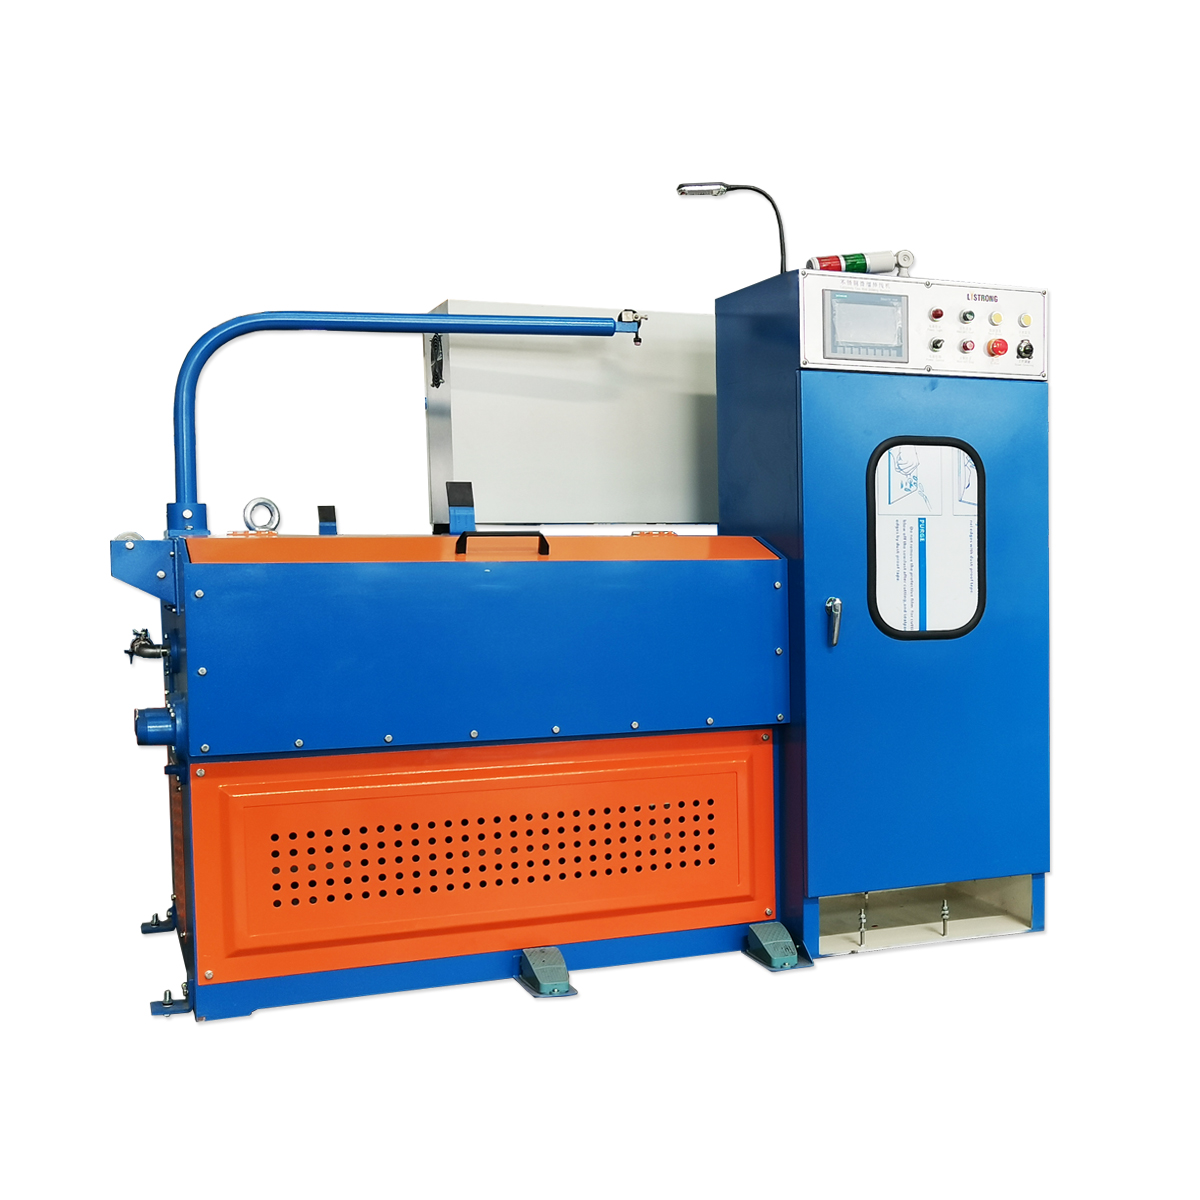
Машина для волочения проволоки из нержавеющей стали имеет 24 волочильных матрицы и в основном используется для волочения стали диаметром от 0,3–0,09 м...
Смотрите подробности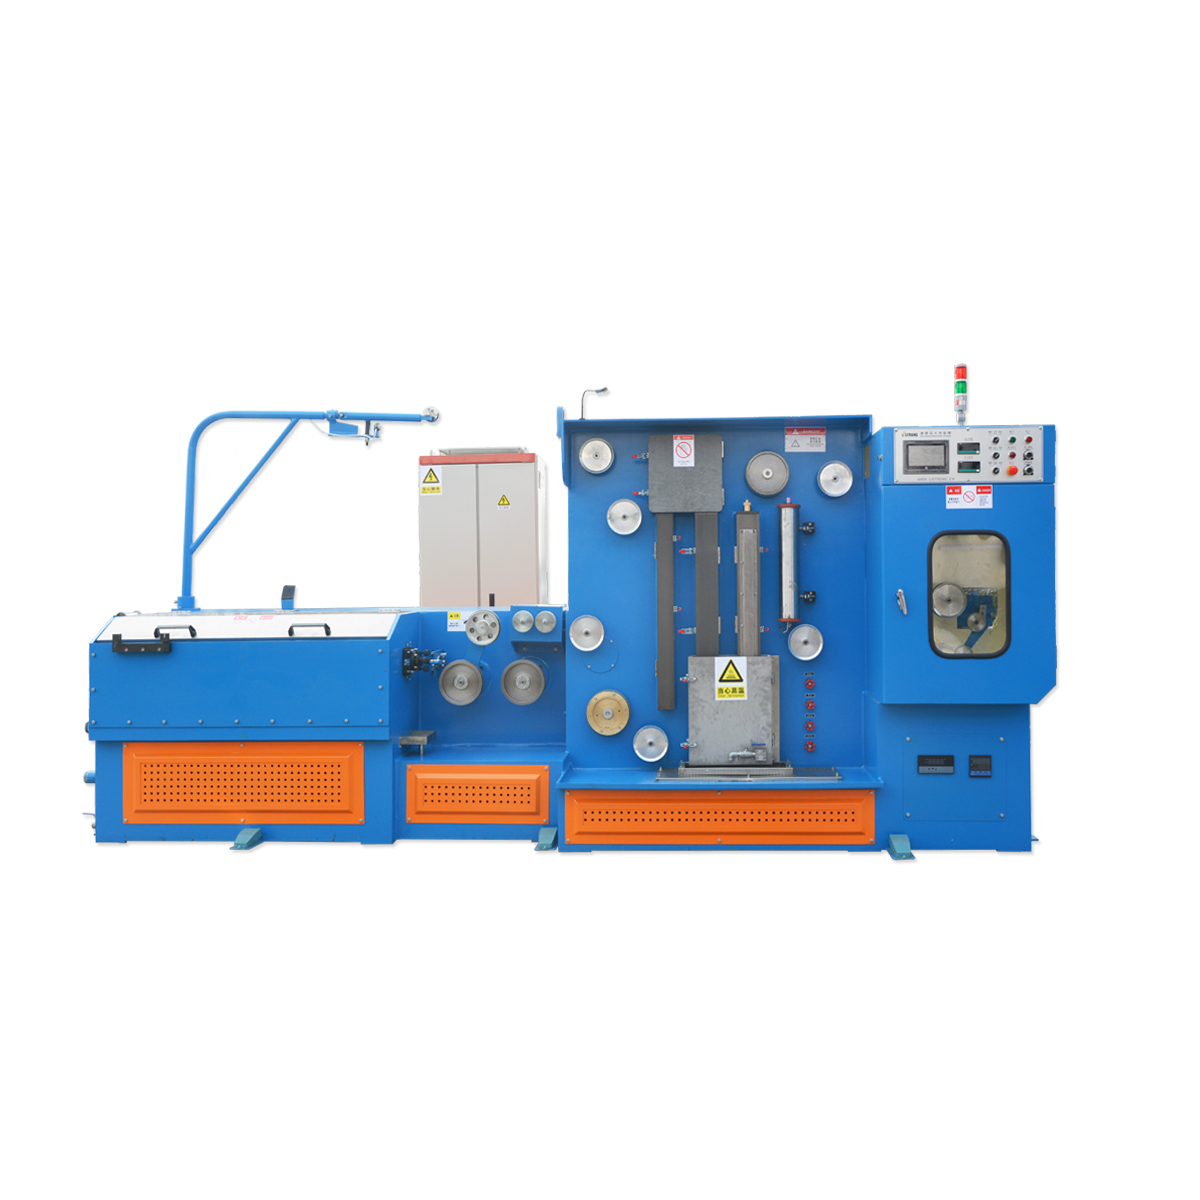
Этот тип волочильного станка широко известен в сфере производства проволоки и кабеля, он может тянуть латунную и легированную проволоку разных размеро...
Смотрите подробности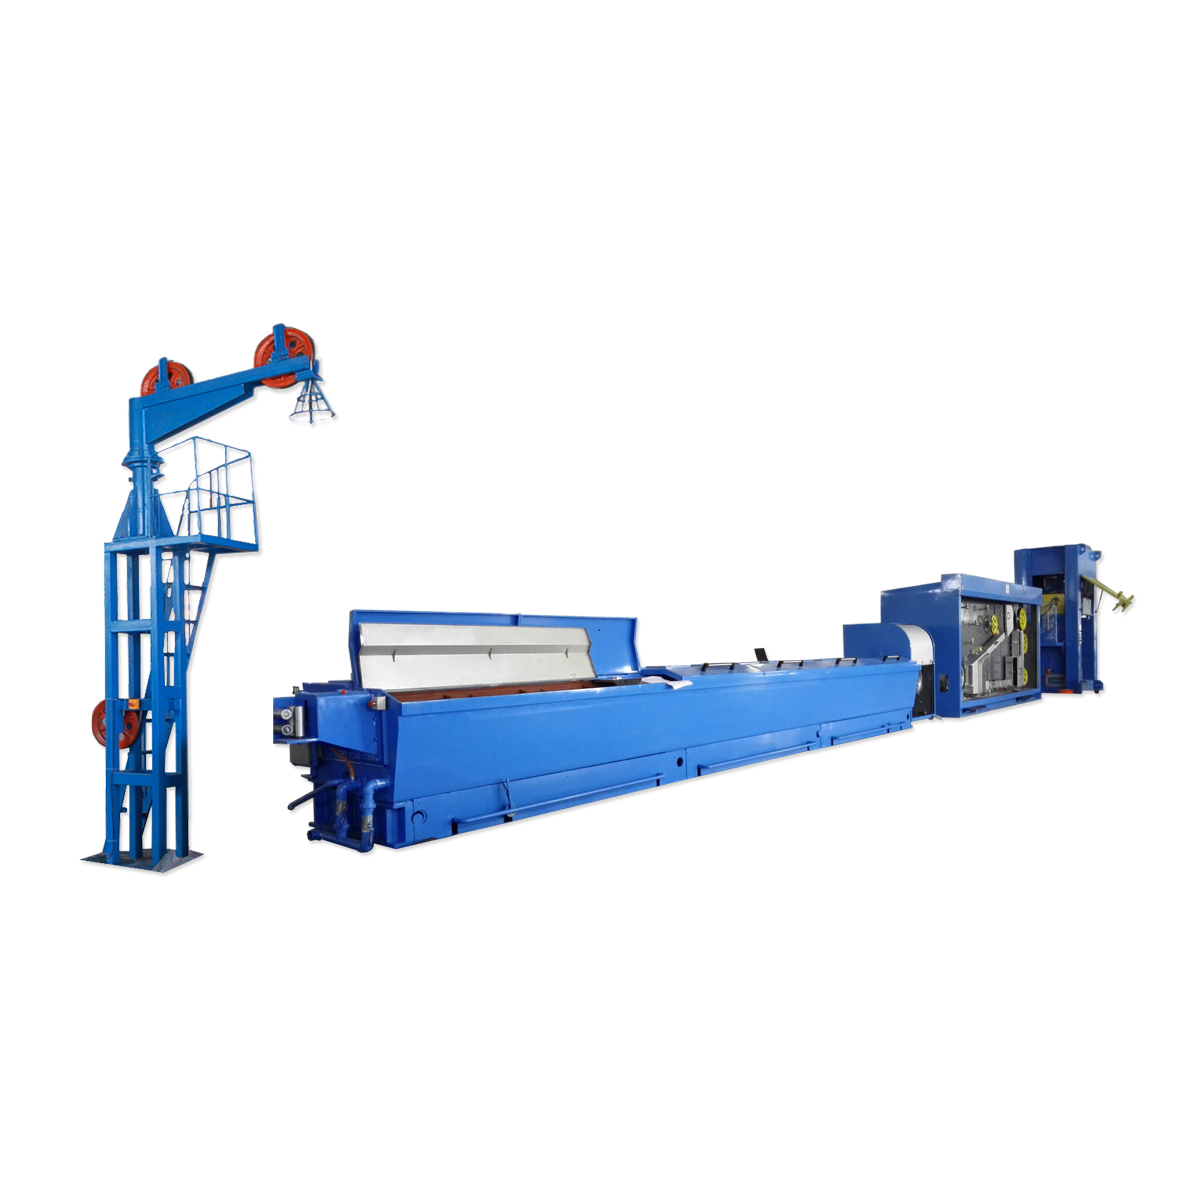
Этот тип машины соответствует международному передовому уровню технологии высокоскоростных машин для волочения алюминиевой проволоки. Он состоит из от...
Смотрите подробностиАвторские права © Jiangsu Listrong Mechanical & Electrical Co., Ltd. .



Связаться с нами